线束外径到底量哪一处?选型第一步就量错的四种情况
现场最常见的一幕:拿起卡尺,在线束中段顺手夹一下,读个数,回头就按这个数报规格。动作本身没错,错在夹的那一处。
一根线束不是等粗的。它身上有几处"鼓包"——连接器、端子、分支、缠了胶带的那一段、扎带结。管子要过去,过的是最粗的那一处,不是平均值,也不是手边最顺的那一段。
所以"线束外径"这四个字,严格说不是一个数,是一个最大值。这件事想通了,后面四种量错的情况其实都是同一件事的四个变种。
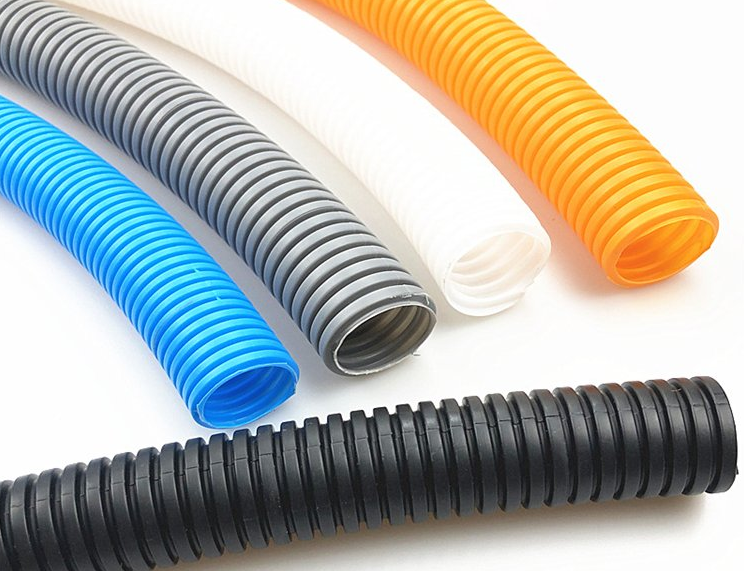
01 位置错:量了最顺手的那一段
线束摆在台面上,最顺手的位置是哪?是中段。那里没有接头、没有分支、没有缠胶带,最细、最平整、最好夹。量出来的数也最漂亮。
然后管子到货,穿到一半卡住。卡的那个位置,往往离你当时下卡尺的地方不到半米。
这不是眼力问题,是顺序问题。正确的做法是先走一遍全线,把所有"鼓包"找出来,最后才动卡尺。找鼓包这一步不用工具,用手捋一遍就行,哪里粗一截、哪里硬一块,都摸得出来。
02 对象错:没把连接器算进去
这一条最容易漏,因为它不在"线束"这个概念里。多数人理解的线束外径,是线加护套;实际挡路的,往往是那头黑色的塑料壳子。
一个常见的工业连接器,外廓比线束本体大不止一点。这时候有两条路,量之前必须先选一条:
- 让管子从连接器上盖过去:内径必须大于连接器的最大外廓,管子会显得比线束粗不少,成本也上去了;
- 让管子从连接器后面开始包:内径按线束本体算,但连接器那一小段是裸的,需要另外的处理(护套、热缩、缠胶带)。
这两条路的规格能差一两个档。量错往往不是量得不准,是没先决定走哪条路,就动了卡尺。而且这件事最好在设计阶段定下来,现场改的代价是整根换管。
03 状态错:量的是裸线,装的是缠完胶带的线
这一条最隐蔽,因为它量得"很准"——只是量错了对象的状态。
线束在装配过程中会一层层加东西:绒布胶带、PVC 胶带、热缩管、标识管、扎带头。每加一层,外径就涨一圈。绒布胶带缠两层,直径增加一截并不稀奇;带标识套管的那一段,往往是全线最粗的地方之一。
管子包的是"最终状态",所以量也必须量最终状态。裸线束的尺寸在设计阶段有用,在选管的时候基本没用。现场去量的时候,如果线束还没缠完,那这个数只能当参考,不能当依据。
配套的一个细节:胶带不是均匀缠的。同一根线束上,缠两层的地方和缠一层的地方,粗细能差出一档规格。所以量的时候要问一句"这里为什么缠两层",而不是取个平均。
04 范围错:只量了主管,漏了分支和接头鼓包
一根主管走到中途分成两路,那个分叉点的外廓比任何一段单路都大——两股线在一处汇合,横向叠在一起。可管子要么不覆盖这一段,要么就得容纳它。
还有几种不显眼但确实存在的鼓包:
| 位置 | 为什么会被漏掉 | 量的时候怎么处理 |
|---|---|---|
| 分支点、并线处 | 看起来是"一根变两根",不像鼓包 | 按最大横向宽度量,或在这里断管、用三通/分支护套 |
| 中间接头、焊接点 | 外面包了热缩,看着很光顺 | 热缩收缩后仍比线束粗,单独量这一处 |
| 扎带结、固定点 | 被认为是附件,不属于线束 | 扎带结突出的一小块,穿管时会顶住 |
| 标识管、标签 | 数量少,容易被当成例外 | 要么按它选规格,要么把标签移到管外 |
注意最后一行。它不是量的问题,是设计上的取舍:为了一个标签把整根管子放大一档,通常不划算;把标签挪到管外,规格就能降回来。这类判断在量之前就该做完。
05 正确的量法:三步,顺序不能反
第一步,先定路线。管子从哪到哪?包不包连接器?分支怎么过?这三件事定不下来,量出来的数没有意义。
第二步,找峰值。沿着已定路线走一遍,把所有比线束本体粗的地方标出来。用手捋比用眼睛看可靠。这一步的产出是一个清单,不是一个数。
第三步,只量峰值,取最大值。量的时候注意手法:软线束用卡尺夹,会把线压扁、读数偏小。遇到软的地方,宁可量两次取大的那个。没有卡尺,用软尺绕一圈量周长再换算,也要在被压扁之前读数。
线束截面很少是正圆,多数是椭圆。量椭圆不要纠结量长轴还是短轴——选管要的是"能把它包住的最小圆",所以按长轴算,不是按短轴,也不是取平均。
06 同一个数,三种结构要的余量不一样
量出最大值之后,还要加余量。行业里常见的经验值是内径比线束外径大 3~5mm,这个数大体可用,但它是针对闭口管说的,三种结构其实不能套同一个数。
| 结构 | 余量给在哪 | 为什么 |
|---|---|---|
| 闭口式 | 余量最紧,要留足 | 整根穿过去,过弯时内侧会挤,余量不够就卡死在中途 |
| 开口式 | 可比闭口小一点 | 缝能撑开压线,进得去;但撑多了缝口会松,别当成可以无限挤 |
| 剖开式 | 按合拢后的内径算 | 张开状态下量的内径偏大,合上之后会缩回去 |
还有一个容易踩的点:标称内径要按波谷算,不能按波峰。波峰是凸起来的那圈,用它估空间会高估,实物穿线时就差那么一点。这个坑在共管选型里已经讲过,道理是一样的。
最稳妥的办法其实很土:拿一段样管,把线束实际穿一遍。三分钟能省掉一次退货。规格书上再准的数,也替代不了这一遍。
07 三个常见问题
问:图纸上已经标了线束外径,现场还要再量吗?
要量。图纸上的线径是理论值,通常按导体加绝缘算,不含胶带、不含扎带、不含后期加的标识管。打样阶段和量产阶段的实际外径也可能不一样,因为缠胶带的手法、分支的捆扎方式都会变。图纸用来定大致档位,现场实测用来定最终规格。
问:线束是椭圆的,按长轴选会不会太松?
会松一点,但这是必要的松。按短轴选,长轴那一侧就顶住了,管子压不进去或者压进去之后一直受力。松一点的影响是线束在管内可以轻微移动,需要固定的位置用卡扣或管夹解决,比顶死要好处理。
问:同一根线束,不同段落粗细差一档,能用两种规格接起来吗?
可以,而且比整根放大一档更划算。粗的地方用大规格,细的地方用小规格,中间在分支点或固定点断开,用接头或者过渡护套接上。前提是断点选在合适的位置——不要选在弯折段和振动段,那里最怕多点接头。分段配置本身是个正经做法,后面单独说。
深圳市德盛电气有限公司生产 PA、PP、PE 三种材质的线束波纹管,提供闭口式、开口式与剖开式三种结构,规格覆盖 AD7.5~AD106,V0 阻燃款可选无卤体系,材料符合 RoHS、REACH 相关要求。可按线束实测外径推荐档位,提供样段供实际试穿确认,支持非标定做。线束外径的测量口径与余量取值建议按项目工艺文件确认,本文所述经验值仅供初步估算。